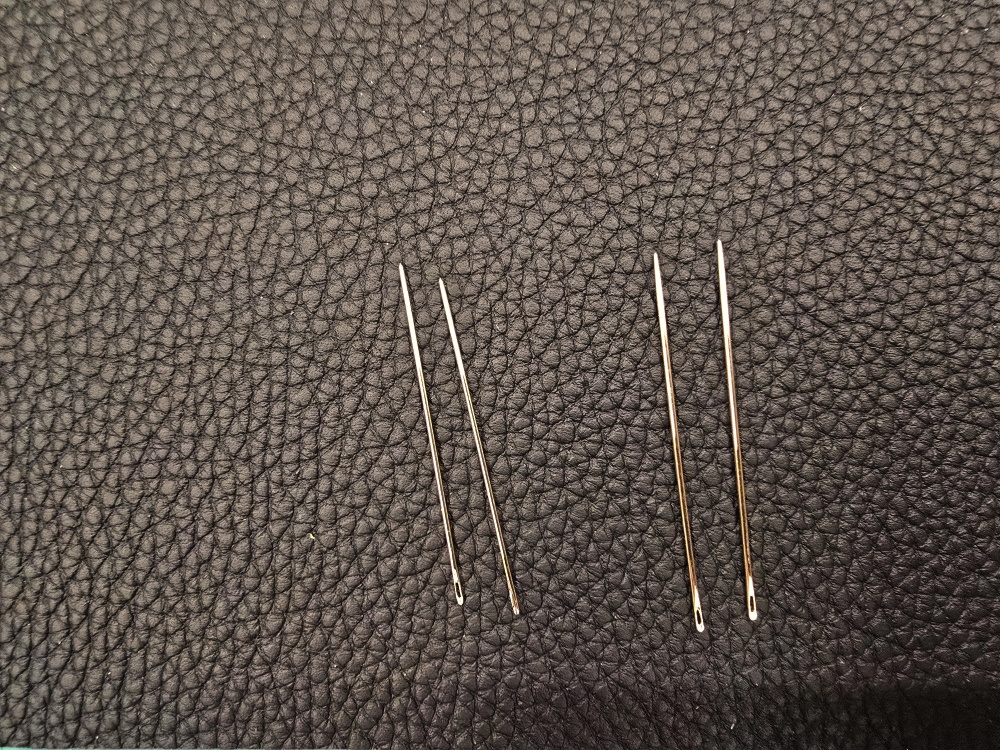[카테고리:] Leather Tools Guide

  • 가죽공예 망치 사용법: 타격면·무게·치즐 타공 기준

    가죽공예 망치 사용법: 타격면·무게·치즐 타공 기준

    치즐로 가죽을 타공할 때 많은 사람이 치즐의 날 간격과 모양만 확인합니다. 그러나 타공 깊이와 일관성은 치즐뿐 아니라 망치의 타격면, 무게, 타격 위치와 작업대의 상태에도 영향을 받습니다.

    같은 치즐을 사용하더라도 망치가 치즐 머리의 중앙에서 벗어나거나 타격면이 심하게 마모되어 있으면 치즐이 기울어질 수 있습니다. 공방에서 망치는 단순히 강하게 두드리는 도구가 아니라 필요한 힘을 치즐에 정확하게 전달하는 도구로 선택해야 합니다.

    가죽공예 망치는 타격면부터 확인합니다

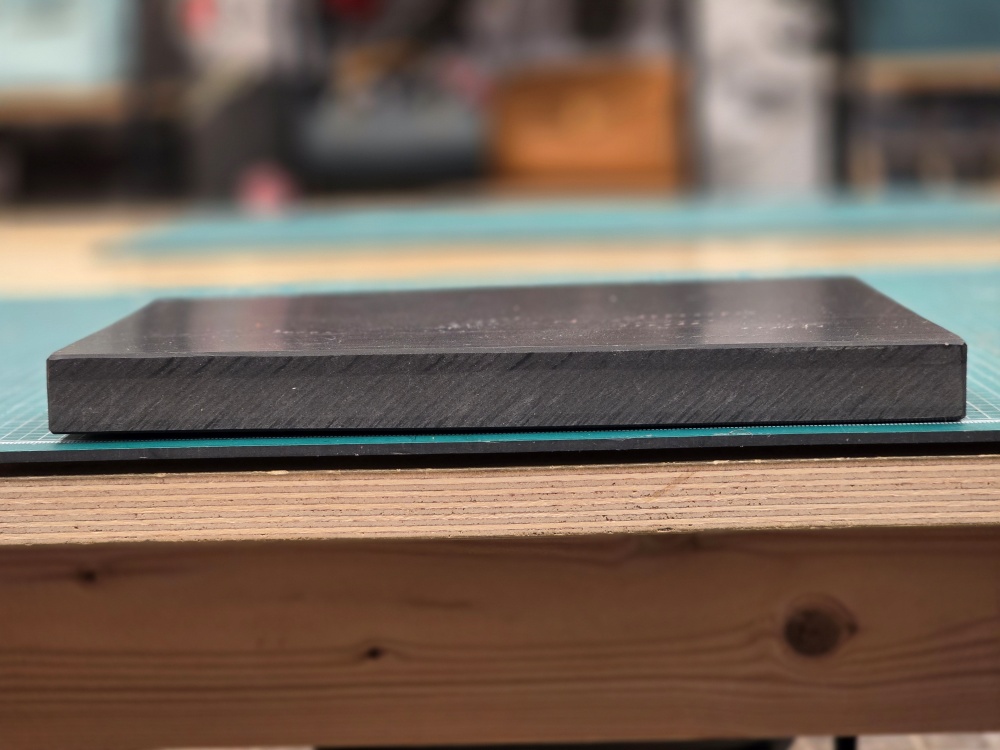
    치즐이나 펀치를 타격하는 망치는 타격면이 평평해야 합니다. 타격면의 한쪽이 닳거나 가운데가 깊게 들어가 있으면 치즐 머리에 힘이 고르게 전달되지 않습니다. 치즐을 똑바로 세워도 충격이 한쪽으로 몰리면서 날이 기울어질 수 있습니다.

    금속 망치로 금속 치즐을 반복해서 타격하면 치즐 머리가 변형되거나 가장자리가 벌어질 수 있습니다. 특별히 금속 타격을 허용하는 공구가 아니라면 나일론·우레탄·생가죽처럼 충격을 완화할 수 있는 타격면을 사용하는 것이 좋습니다. 사용 전에는 타격면에 갈라짐이나 깊은 홈이 없는지 확인합니다.
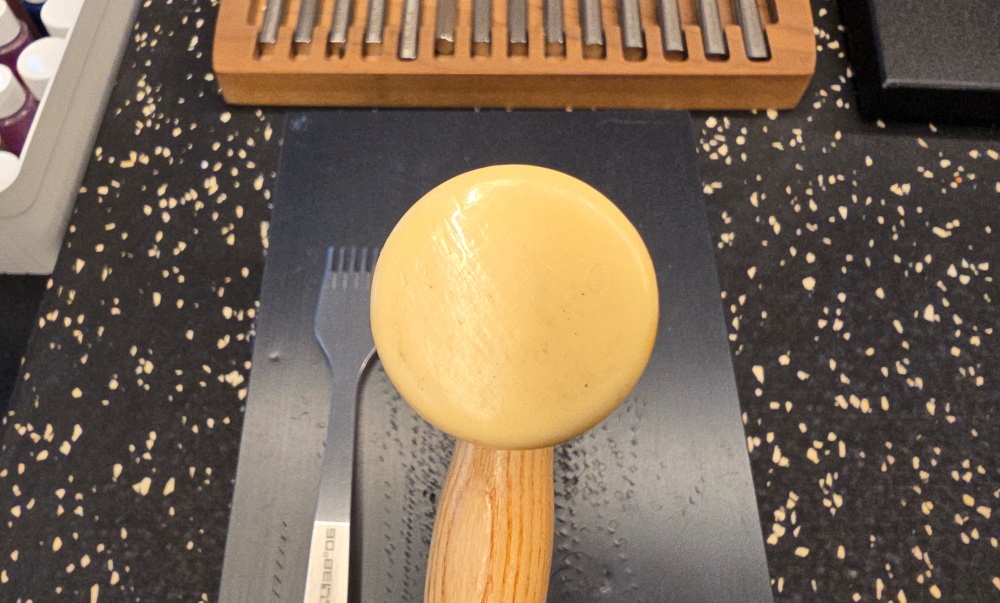
    가죽공예 망치의 평평한 타격면을 확인하는 모습

    망치 무게는 무조건 무거운 것이 좋지 않습니다

    망치가 지나치게 가벼우면 같은 위치를 여러 번 타격해야 하므로 작업물이나 치즐이 움직일 가능성이 커집니다. 반대로 너무 무거운 망치는 필요한 깊이보다 치즐이 깊게 들어가거나 손목과 팔에 불필요한 부담을 줄 수 있습니다.

    적절한 무게는 가죽의 두께와 겹수, 치즐의 날 수, 타공판의 단단함에 따라 달라집니다. 본작업에 들어가기 전 같은 가죽 조각에 시험 타공하여 필요한 힘을 확인하는 것이 안전합니다. 재단과 접착, 핸드스티치 조건을 미리 확인하는 방법은 가죽공예 자투리 시험편이 필요한 이유: 재단·접착·손바느질 조건 확인하기에서 확인할 수 있습니다.

    치즐 머리의 중앙을 정확하게 타격합니다

    망치로 치즐 머리의 가장자리를 치면 충격이 치즐의 중심축에서 벗어납니다. 이 상태가 반복되면 치즐이 한쪽으로 기울면서 앞면과 뒷면의 구멍 위치가 달라질 수 있습니다. 타격하기 전 망치가 치즐 머리의 중앙으로 내려오는지 확인해야 합니다.

    공방에서 사용하는 No.7 치즐은 약 3.8mm, No.9 치즐은 약 3.0mm 간격입니다. 2날 치즐과 7날 치즐은 머리의 폭이 다르지만 타격의 기준은 같습니다. 넓은 7날 치즐도 한쪽 끝을 번갈아 치는 것이 아니라 치즐 머리의 중심에 힘을 전달해야 합니다.
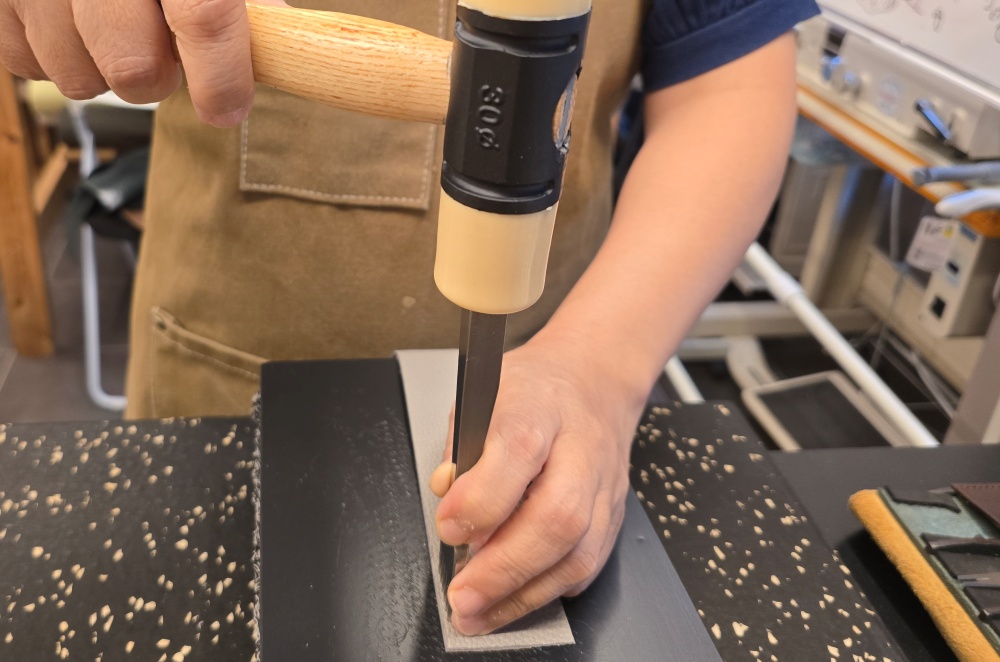
    가죽공예 망치로 치즐 머리 중앙을 타격하는 모습

    타격할 때는 치즐을 90도로 유지합니다

    치즐은 가죽의 앞뒤 방향뿐 아니라 좌우 방향에서도 90도로 세워야 합니다. 정면에서는 수직으로 보이더라도 측면에서 기울어져 있으면 타공구멍의 크기가 달라질수 있습니다.

    사용하는 사람을 기준으로 유럽형 사선치즐은 디바이더 선을 치즐의 오른쪽에 맞추고 수직으로 세우는 것이 기준입니다. 망치를 들기 전에 먼저 치즐의 방향을 고정해야 합니다. No.7과 No.9 치즐의 간격과 자세는 가죽공예 유럽형 치즐 사용법: 7호·9호 날 간격과 정확한 타공 자세에서 자세히 설명했습니다.
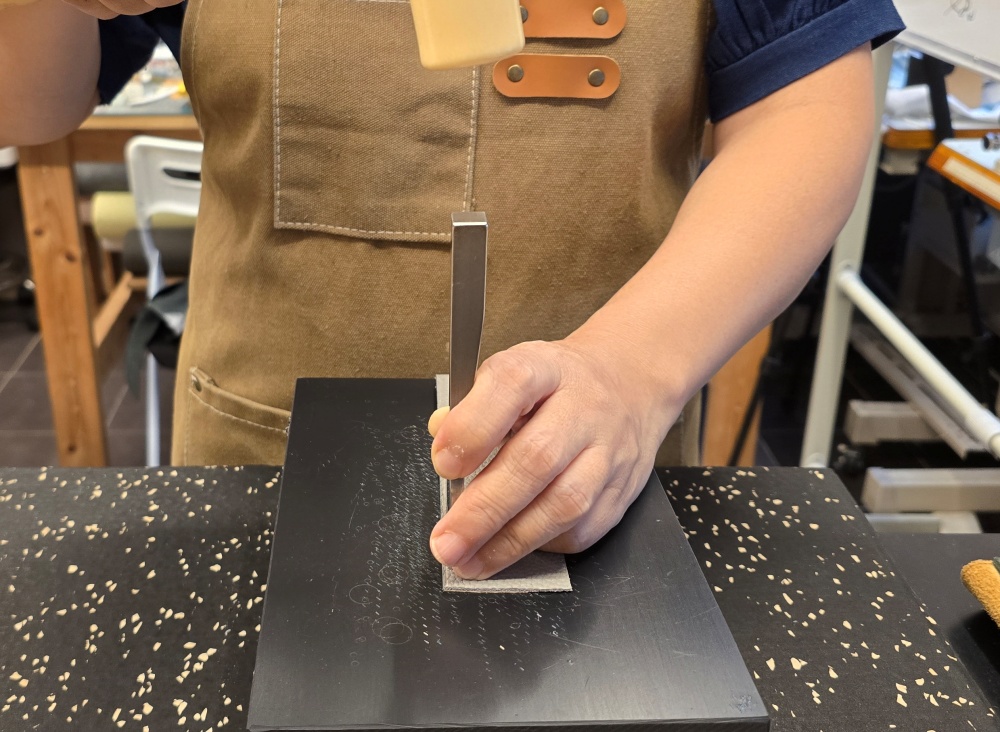
    유럽형 치즐을 가죽에 수직으로 세워 타공하는 자세

    여러 번 타격해도 치즐의 위치를 바꾸지 않습니다

    두꺼운 가죽이나 여러 겹을 접착한 부위는 한 번의 타격으로 치즐이 충분히 들어가지 않을 수 있습니다. 이때 무조건 힘을 크게 주기보다 치즐의 위치와 수직 상태를 유지하면서 필요한 횟수만큼 나누어 타격합니다.

    첫 번째 타격 후 치즐이 흔들렸다면 바로 다음 타격을 하지 말고 자세를 다시 확인해야 합니다. 위치가 달라진 상태에서 계속 두드리면 구멍이 넓어지거나 시작과 끝부분이 찢어질 수 있습니다. 타공이 끝난 뒤에도 치즐을 비틀지 말고 가죽에서 수직으로 빼냅니다.

    타공판과 작업대가 충격을 받아줘야 합니다

    망치의 힘은 치즐만으로 끝나지 않고 가죽과 타공판, 작업대까지 전달됩니다. 작업대가 흔들리거나 타공판이 지나치게 얇으면 충격이 아래로 빠지면서 같은 부분을 여러 번 타격하게 됩니다. 반대로 받침이 지나치게 단단하면 치즐 날이 바닥에 강하게 닿아 손상될 수 있습니다.

    타공판은 작업 중 움직이지 않도록 평평하고 안정적인 작업대 위에 놓아야 합니다. 타공판의 표면이 깊게 파였다면 가죽을 평평하게 받치지 못하므로 위치를 바꾸거나 교체해야 합니다. 치즐 날 보호와 소음을 줄이는 받침 구성은 가죽공예 타공판 사용법: 치즐 날 보호와 소음을 줄이는 받침 구성에서 확인할 수 있습니다.
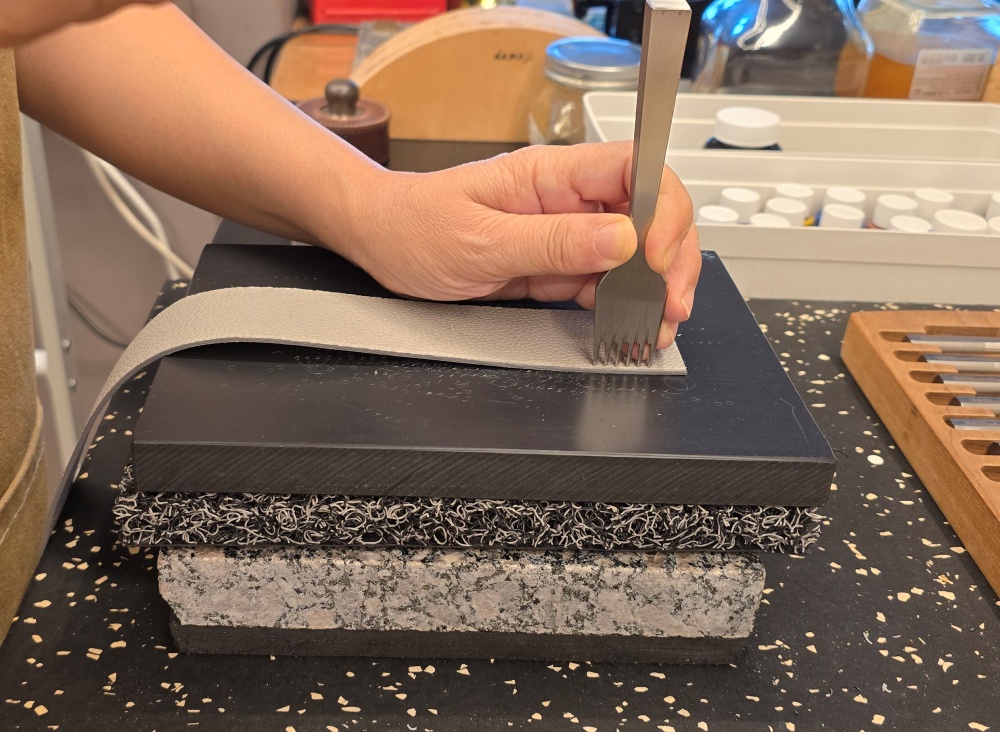
    작업대 위에 타공판과 가죽을 놓고 치즐을 사용하는 구성

    곡선에서는 망치의 방향보다 작업물을 돌립니다

    곡선 부분을 타공할 때 손목과 망치의 방향을 계속 바꾸면 치즐을 수직으로 유지하기 어렵습니다. 망치가 내려오는 방향은 그대로 유지하고 작업물을 조금씩 회전시키면서 타공선을 맞추는 것이 안정적입니다.

    좁은 곡선에서는 2날 치즐로 한 번 타공한 뒤 타공선을 따라 작업물을 조금씩 돌립니다. 곡선의 방향을 한 번에 크게 꺾으면 앞면의 간격은 맞아 보여도 뒷면의 구멍이 불규칙해질 수 있습니다. 타공할 때마다 치즐의 수직 상태와 다음 구멍의 위치를 함께 확인합니다.

    망치의 마모와 손잡이 상태를 점검합니다

    망치의 타격면은 사용하면서 조금씩 닳습니다. 타격면에 깊은 홈이 생기거나 한쪽만 비스듬하게 마모되었다면 치즐 머리와 정확하게 맞지 않을 수 있습니다. 손으로 타격면을 만져 평평한지 확인하고, 갈라지거나 떨어져 나간 부분이 있으면 교체를 검토합니다.

    손잡이와 망치 머리의 연결 부분도 확인해야 합니다. 연결부가 느슨하면 타격 순간 머리가 흔들리면서 힘의 방향이 달라집니다. 망치를 사용하지 않을 때는 습기가 많은 곳을 피하고, 치즐과 부딪히지 않도록 별도로 보관합니다.

    망치는 힘을 정확하게 전달하는 공구입니다

    가죽공예 망치는 강한 힘을 내는 것보다 필요한 힘을 일정한 방향으로 전달하는 것이 중요합니다. 평평한 타격면과 적절한 무게, 치즐 머리의 중앙을 맞추는 자세가 함께 갖춰져야 구멍의 깊이와 방향을 일정하게 만들 수 있습니다.

    타공 결과가 불규칙하다면 치즐만 바꾸기 전에 망치의 타격면과 무게, 타공판과 작업대의 상태부터 확인해야 합니다. 공구 하나만 따로 판단하지 않고 망치·치즐·받침·작업 자세를 하나의 작업 조건으로 맞추는 것이 안정적인 핸드스티치의 시작입니다.
  • 가죽공예 타공판 사용법: 치즐 날 보호와 소음을 줄이는 받침 구성

    가죽공예 타공판 사용법: 치즐 날 보호와 소음을 줄이는 받침 구성

    가죽공예 타공판은 치즐이나 펀치로 가죽을 타공할 때 작업물 아래에 놓는 받침입니다. 단순히 작업대를 보호하는 판이 아니라 치즐 날이 단단한 바닥에 직접 부딪히는 것을 막고, 타격할 때 발생하는 반동과 소음을 줄이는 역할을 합니다.

    같은 치즐을 사용하더라도 타공판의 재질과 상태, 작업대의 수평, 타공판 아래의 받침 구성에 따라 구멍의 깊이와 뒷면 위치가 달라질 수 있습니다. 타공판이 지나치게 부드럽거나 한쪽으로 기울어져 있으면 치즐을 90도로 세워도 타공 과정에서 흔들릴 수 있습니다.

    정확한 손바느질 구멍을 만들려면 치즐만 확인해서는 안 됩니다. 작업대부터 타공판까지 충격을 안정적으로 받아 주는 구조를 만들고, 치즐 날이 판에 들어가는 깊이도 일정하게 관리해야 합니다.

    가죽공예 타공판이 필요한 이유

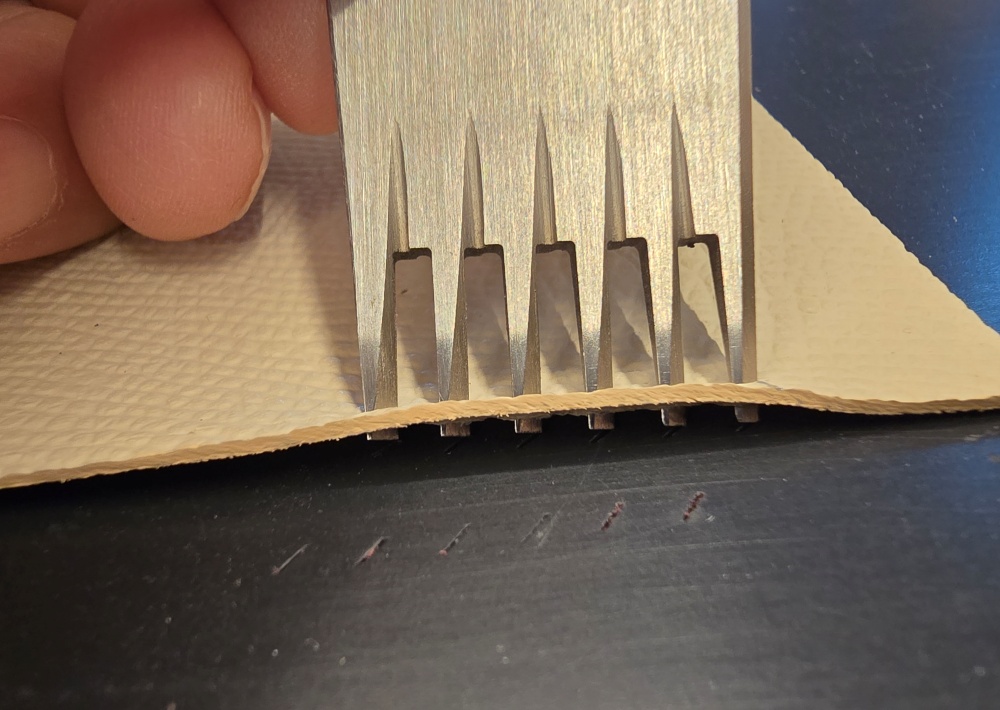
    가죽을 통과해 타공판에 살짝 닿은 치즐 날

    치즐 날은 가죽을 통과한 뒤 작업물 아래의 받침에 닿습니다. 가죽을 나무 작업대나 금속판, 석판처럼 단단한 표면에 직접 놓고 타공하면 치즐 끝이 바닥에 부딪혀 무뎌지거나 손상될 수 있습니다.

    타공판은 치즐 끝이 표면에 조금 들어갈 수 있도록 충격을 받아 줍니다. 이를 통해 치즐 날과 작업대를 보호하고, 타격할 때 발생하는 튕김도 줄일 수 있습니다.

    그러나 치즐을 필요 이상으로 깊게 박는 것은 좋지 않습니다. 치즐 날이 타공판에 깊이 박히면 공구를 빼기 어려워지고, 치즐을 좌우로 흔들어 빼는 과정에서 가죽 구멍이 넓어지거나 날이 휘어질 수 있습니다.

    가죽이 완전히 뚫린 뒤 치즐 끝이 타공판에 살짝 닿는 정도를 기준으로 타격해야 합니다.

    재단판과 타공판은 역할이 다릅니다

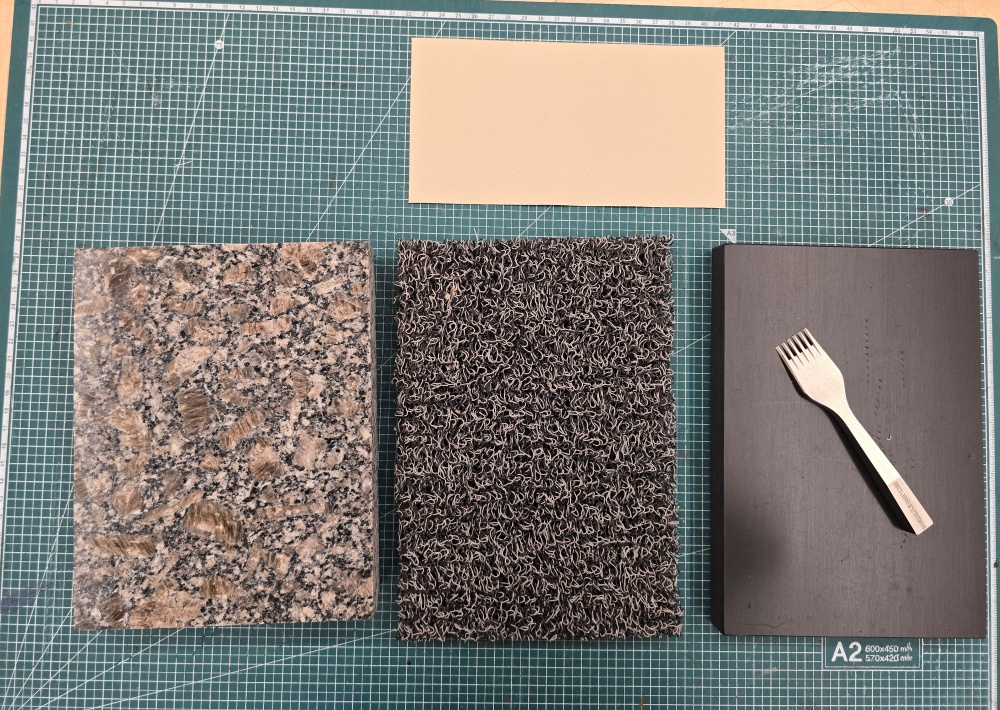
    용도와 표면이 다른 가죽공예 재단판과 타공판

    재단판은 칼로 가죽을 자를 때 사용하는 작업면이고, 타공판은 치즐이나 펀치의 충격을 받아 주는 받침입니다. 두 제품은 겉모습이 비슷하더라도 필요한 두께와 충격 흡수 방식이 다를 수 있습니다.

    특히 얇은 재단 매트를 타공판 대신 사용하면 치즐 날이 매트를 지나 아래의 단단한 바닥에 닿을 수 있습니다. 반대로 지나치게 부드러운 매트는 타격할 때 눌리고 다시 튀어 오르면서 치즐의 수직 자세를 흔들 수 있습니다.

    재단 매트를 타공에 함께 사용하려면 해당 제품이 타격 작업에도 적합한지 확인해야 합니다. 용도가 불분명한 제품이라면 재단용과 타공용을 구분해서 사용하는 것이 안전합니다.

    타공판 아래 받침은 단단하고 수평이어야 합니다

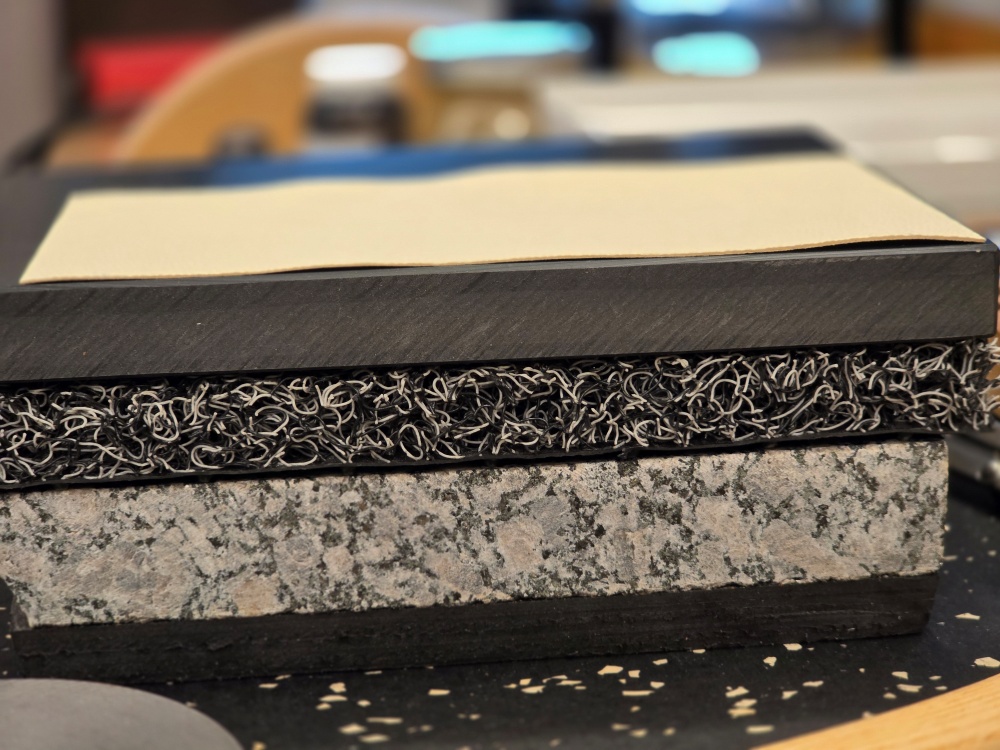
    진동을 줄이고 수평을 유지하는 타공 받침 구성

    타공판 아래에는 흔들리지 않는 단단하고 평평한 받침이 필요합니다. 작업대가 약하거나 가운데 부분이 울리는 구조라면 타격 힘이 분산되어 같은 위치를 여러 번 내려쳐야 할 수 있습니다.

    무게가 있는 석판이나 단단한 받침판을 사용할 때도 가죽을 그 위에 직접 올려놓고 타공해서는 안 됩니다. 단단한 받침 위에 타공판을 놓고 그 위에 가죽을 올리는 순서로 구성해야 합니다.

    작업대의 진동과 소음을 줄이기 위해 고무판이나 진동 방지 매트를 사용할 수 있습니다. 이때 부드러운 매트는 가죽 바로 아래가 아니라 단단한 받침판의 아래쪽에 배치하는 것이 좋습니다.

    기본적인 순서는 다음과 같습니다.

    1. 흔들리지 않는 작업대
    2. 진동을 줄이는 고무판이나 방진 매트
    3. 수평을 유지하는 단단한 받침판
    4. 치즐 날을 받아 주는 타공판
    5. 타공할 가죽

    모든 작업 환경에 같은 구성이 필요한 것은 아닙니다. 중요한 기준은 타공판이 흔들리지 않고 수평을 유지하며, 타격할 때 작업대 전체가 울리지 않는 것입니다.

    타공판은 작업물을 충분히 받쳐야 합니다

    작은 타공판에 큰 작업물을 올리면 가죽의 일부가 판 밖으로 처질 수 있습니다. 치즐을 놓는 부분만 타공판 위에 있더라도 주변 가죽이 기울어져 있으면 치즐의 위치와 각도를 정확하게 확인하기 어렵습니다.

    타공할 부분과 그 주변이 모두 평평하게 놓일 수 있는 크기의 타공판을 사용하는 것이 좋습니다. 가방 몸판처럼 큰 부품은 작업물을 이동시키면서 타공하되, 타공할 구간이 항상 판의 평평한 부분에 놓이도록 확인합니다.

    타공판의 가장자리에서 작업하면 충격을 받을 때 판이 들리거나 흔들릴 수 있습니다. 가능하면 타공할 위치를 판의 중앙에 두고 작업합니다.

    치즐 날이 판에 닿는 깊이를 확인합니다

    타공판의 적절한 두께는 사용하는 치즐과 가죽의 두께에 따라 달라집니다. 특정 두께만 정답으로 정하기보다 치즐 날이 가죽을 통과한 뒤 아래의 단단한 받침에 닿지 않는지를 확인해야 합니다.

    처음 사용하는 타공판은 완성품에 바로 사용하지 말고 같은 가죽의 자투리에서 시험합니다. 치즐을 90도로 세우고 적당한 힘으로 타공한 뒤 다음 사항을 확인합니다.

    • 가죽의 앞면과 뒷면 구멍이 같은 위치에 만들어졌는지
    • 치즐 끝이 타공판 아래의 단단한 받침에 닿지 않았는지
    • 타공할 때 판이 과도하게 눌리거나 튀지 않았는지
    • 치즐을 뺄 때 좌우로 크게 흔들지 않아도 빠지는지
    • 타공 구멍이 필요 이상으로 벌어지지 않았는지

    한 번에 지나치게 강하게 내려치기보다 가죽의 두께와 타공 상태를 확인하면서 수직 방향으로 힘을 전달합니다. 치즐을 뺄 때도 옆으로 비틀지 말고 수직으로 들어 올립니다.

    치즐의 날 간격과 90도 타공 자세를 함께 확인하려면 가죽공예 유럽형 치즐 사용법: 7호·9호 날 간격과 정확한 타공 자세를 참고할 수 있습니다.

    직선과 곡선에서도 치즐은 계속 수직을 유지합니다

    치즐은 수직으로 유지하고 작업물을 돌리는 곡선 타공

    직선 구간에서는 타공판 위에 작업물을 평평하게 놓고 치즐을 가죽 표면에 대해 90도로 세웁니다. 치즐 손잡이만 보지 말고 실제 날이 가죽에 닿는 위치를 확인한 뒤 수직으로 내려칩니다.

    다음 위치로 이동할 때도 가죽이 타공판의 평평한 부분에 놓여 있는지 확인합니다. 기존 구멍에 치즐 날을 겹쳐 진행하는 경우에도 판의 홈이나 꺼진 부분 때문에 치즐이 기울지 않도록 주의해야 합니다.

    곡선에서는 치즐을 곡선 방향으로 기울이는 것이 아니라 작업물을 조금씩 돌립니다. 치즐은 계속 수직으로 내리고, 작업물의 방향을 바꾸면서 디바이더 선을 따라갑니다.

    급한 곡선은 2날 치즐로 한 번씩 타공한 뒤 작업물을 조금 돌리는 과정을 반복합니다. 이때도 타공할 위치가 판의 중앙에서 벗어나지 않도록 작업물과 타공판의 위치를 함께 조절합니다.

    타공판의 한곳만 반복해서 사용하지 않습니다

    타공판의 같은 자리에 계속 치즐을 내리면 표면에 깊은 홈과 구멍이 집중됩니다. 홈이 깊어진 부분에서는 가죽이 평평하게 놓이지 않고, 치즐 날이 기존 구멍으로 미끄러질 수 있습니다.

    타공할 때마다 작업 위치를 조금씩 옮겨 판 전체를 고르게 사용합니다. 제품 구조상 양면 사용이 가능한 경우에는 표면 상태를 확인한 뒤 앞뒤를 바꿔 사용할 수 있습니다.

    다만 판이 휘었거나 한쪽 면의 깊은 홈이 반대쪽까지 영향을 주는 상태라면 뒤집어서 계속 사용하는 것보다 교체하는 것이 안전합니다.

    타공판의 교체 시기

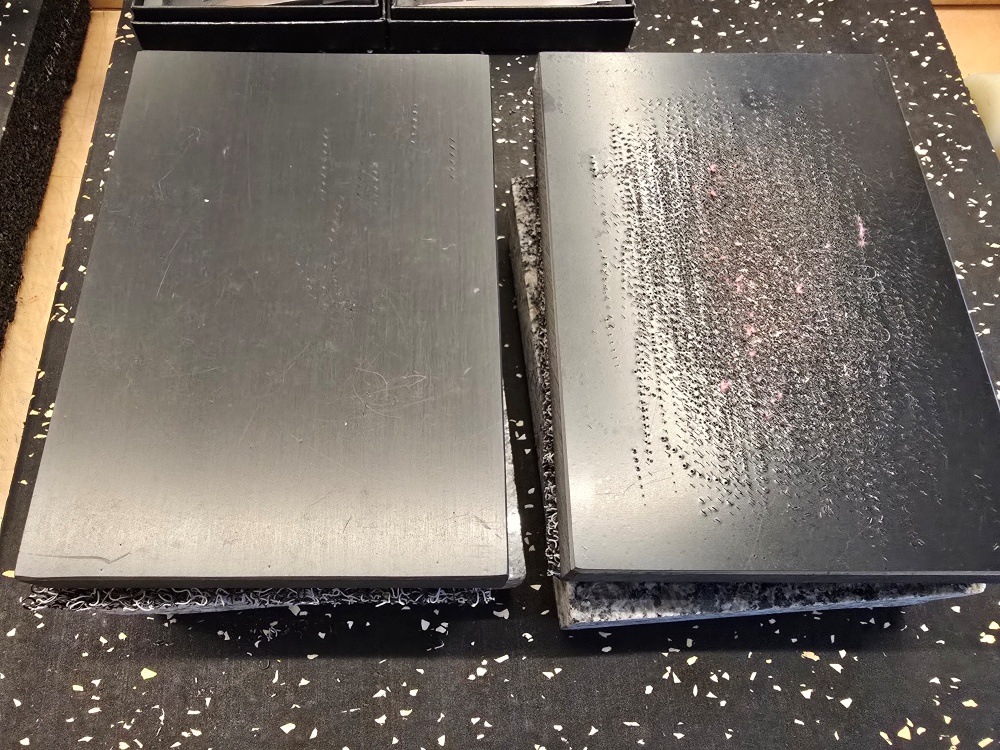
    새 타공판과 깊은 홈이 생긴 타공판 비교

    타공판은 치즐 날을 받아 주는 소모성 작업 도구입니다. 겉으로 구멍이 보인다는 이유만으로 바로 교체할 필요는 없지만, 표면이 평평하지 않으면 타공 정확도에 영향을 줄 수 있습니다.

    다음과 같은 상태가 나타나면 교체를 검토해야 합니다.

    • 표면에 깊은 홈이 생겨 가죽이 평평하게 놓이지 않을 때
    • 판의 가운데가 꺼지거나 전체가 휘었을 때
    • 치즐 날이 기존 구멍으로 자꾸 미끄러질 때
    • 표면 일부가 딱딱해지거나 갈라졌을 때
    • 치즐 끝이 타공판 아래의 받침에 닿을 정도로 얇아졌을 때
    • 타격할 때 반동과 소음이 이전보다 커졌을 때

    새 타공판과 사용한 타공판을 나란히 놓고 옆면 높이와 표면 상태를 비교하면 마모 정도를 확인하기 쉽습니다.

    소음과 진동을 줄이는 방법

    가죽공예 타공 소음은 타공판 한 장만으로 결정되지 않습니다. 작업대가 흔들리거나 속이 빈 상판을 사용하면 타격음과 진동이 더 크게 전달될 수 있습니다.

    무게가 있고 흔들리지 않는 받침을 사용하면 타격 힘이 분산되는 것을 줄일 수 있습니다. 그 아래에 방진 매트를 배치하면 작업대나 바닥으로 전달되는 진동을 줄이는 데 도움이 됩니다.

    부드러운 매트를 여러 장 겹쳐 가죽 바로 아래에 놓으면 소음은 줄어든 것처럼 느껴질 수 있지만 치즐이 튀거나 기울어질 수 있습니다. 타공 정확도를 유지하려면 가죽 아래에는 적합한 타공판을 놓고, 진동을 줄이는 재료는 단단한 받침 아래에 배치합니다.

    타공 소음을 완전히 없애기는 어렵습니다. 타격 횟수를 무조건 줄이기 위해 지나치게 강하게 내려치는 것보다 안정된 받침 위에서 필요한 힘을 정확하게 전달하는 것이 중요합니다.

    가죽공예 타공판을 선택하는 기준

    타공판을 선택할 때는 가격이나 크기만 보지 말고 사용하는 공구와 작업물의 크기를 함께 확인해야 합니다.

    첫째, 치즐 날이 닿아도 쉽게 깨지지 않는 타공용 재질인지 확인합니다.

    둘째, 치즐 끝이 아래의 단단한 받침에 닿지 않을 만큼 충분한 두께가 필요합니다.

    셋째, 자주 제작하는 가죽 부품을 평평하게 올려놓을 수 있는 크기를 선택합니다.

    넷째, 표면이 평평하고 작업대 위에서 쉽게 미끄러지지 않아야 합니다.

    다섯째, 마모되었을 때 같은 규격으로 다시 구입하거나 교체하기 쉬운 제품이 관리에 유리합니다.

    타공판이 지나치게 단단하면 치즐 날이 손상될 수 있고, 지나치게 부드러우면 가죽과 치즐이 함께 흔들릴 수 있습니다. 제품 설명만으로 판단하기 어렵다면 자투리 가죽에 시험 타공한 결과를 기준으로 선택합니다.

    타공판 관리와 보관 방법

    작업이 끝난 뒤에는 타공판에 남은 가죽 가루와 이물질을 제거합니다. 표면의 깊은 홈에 가죽 조각이 쌓이면 다음 작업물이 평평하게 놓이지 않을 수 있습니다.

    타공판은 열이 강한 곳이나 직사광선을 피해 평평하게 보관합니다. 벽에 비스듬히 세워 두거나 무거운 물건 아래에 일부만 눌린 상태로 보관하면 판이 휘어질 수 있습니다.

    재단판과 타공판을 구분해 사용하면 칼자국과 치즐 구멍이 한곳에 집중되는 것을 줄일 수 있습니다. 표면을 임의로 가열하거나 강한 용제로 닦기보다 제품의 관리 방법에 맞춰 사용하는 것이 안전합니다.

    초보자가 자주 하는 실수

    첫 번째 실수는 나무 작업대나 석판 위에 가죽을 직접 놓고 타공하는 것입니다. 치즐 끝이 단단한 바닥에 부딪혀 손상될 수 있습니다.

    두 번째 실수는 얇은 재단 매트를 타공판으로 사용하는 것입니다. 치즐 날이 매트를 지나 아래의 받침에 닿을 수 있습니다.

    세 번째 실수는 소음을 줄이기 위해 가죽 바로 아래에 지나치게 부드러운 매트를 여러 장 겹치는 것입니다. 반동 때문에 치즐이 흔들리고 뒷면 구멍의 위치가 달라질 수 있습니다.

    네 번째 실수는 타공판의 같은 위치만 계속 사용하는 것입니다. 깊어진 홈 위에서 작업하면 가죽이 꺼지고 치즐 날이 옆으로 미끄러질 수 있습니다.

    다섯 번째 실수는 치즐을 타공판 깊숙이 박는 것입니다. 가죽이 뚫린 뒤에는 치즐 끝이 판에 살짝 닿는 정도로 타격하고 수직으로 빼야 합니다.

    정확한 타공은 치즐과 타공판이 함께 결정합니다

    정확한 손바느질 구멍을 만들기 위해서는 치즐의 간격과 각도뿐 아니라 가죽 아래의 타공판 상태도 확인해야 합니다.

    타공판은 치즐 날과 작업대를 보호하고 타격 충격을 받아 주는 도구입니다. 타공판 아래에는 흔들리지 않는 단단한 받침을 놓고, 필요한 경우 그 아래에 방진 매트를 배치해 진동을 줄입니다.

    작업물은 타공판 위에 평평하게 놓고 치즐은 처음부터 끝까지 90도로 유지합니다. 곡선에서도 치즐을 기울이지 않고 작업물을 돌려 방향을 맞춥니다.

    타공판의 홈이 깊어지거나 표면이 휘어 작업물을 평평하게 받치지 못한다면 교체해야 합니다. 치즐과 가죽만 관리하는 것이 아니라 타공판의 수평과 마모 상태까지 확인해야 일정한 손바느질 선을 만들 수 있습니다.

  • 가죽공예 바늘 선택법: 실 굵기·타공 크기·바늘 끝의 관계

    가죽공예 바늘 선택법: 실 굵기·타공 크기·바늘 끝의 관계

    가죽공예 바늘은 단순히 실을 끼워 가죽을 통과시키는 도구가 아닙니다. 바늘의 굵기와 바늘귀의 크기, 끝부분의 형태가 실과 타공 구멍에 맞지 않으면 바느질할 때마다 불필요한 저항이 생기고 실이 마모되거나 가죽의 구멍이 늘어날 수 있습니다.

    같은 가죽과 실을 사용해도 어떤 바늘을 선택하느냐에 따라 손에 전달되는 저항과 바느질 속도, 앞면과 뒷면의 스티치 정렬이 달라집니다. 좋은 바늘을 고른다는 것은 비싼 제품을 선택하는 것이 아니라 현재 사용하는 실과 타공 구멍에 맞는 조합을 찾는 것입니다.

    새들 스티치가 미싱보다 오래가는 이유는 한 개의 실 양쪽에 연결한 두 바늘이 하나의 구멍에서 서로 교차하는 구조에 있습니다. 따라서 두 바늘이 같은 구멍을 안정적으로 통과하고 기존 실을 찌르지 않아야 일정한 새들 스티치를 만들 수 있습니다.

    가죽공예 바늘은 구멍을 새로 뚫는 도구가 아닙니다

    일반적인 천 바느질용 바늘은 끝이 뾰족해 천의 조직 사이를 직접 통과합니다. 반면 새들 스티치에 사용하는 가죽공예 바늘은 목타나 송곳으로 이미 만든 구멍을 따라 실을 통과시키는 역할을 합니다.

    바늘 끝이 지나치게 날카로우면 가죽을 통과하는 과정에서 기존 구멍을 벗어나 새로운 길을 만들거나 반대편에서 먼저 지나간 실을 찌를 수 있습니다. 실이 관통되면 다음 땀으로 이동하기 어렵고, 억지로 당겼을 때 실 표면이 손상될 수 있습니다.

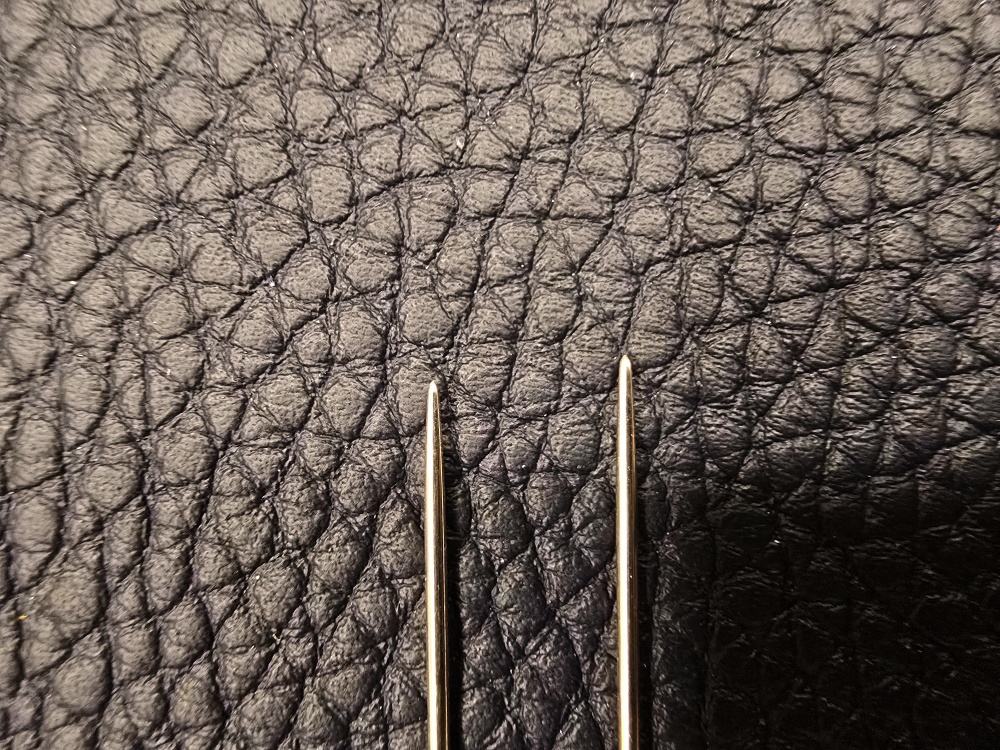
    가죽공예 손바느질에는 일반적으로 끝이 둥글고 매끄럽게 다듬어진 바늘이 적합합니다. 둥근 끝은 기존 타공 구멍의 방향을 따라가면서 가죽 섬유와 실의 손상을 줄여줍니다.

    바늘 끝은 둥글어도 표면은 매끄러워야 합니다

    끝이 둥근 바늘이라고 해서 모두 같은 품질을 갖는 것은 아닙니다. 바늘 끝이나 몸통에 미세한 흠집과 거친 부분이 있으면 구멍을 통과할 때 실과 가죽을 긁을 수 있습니다.

    손가락으로 바늘 끝과 몸통을 천천히 만져보고 걸리는 부분이 없는지 확인합니다. 부드러운 천에 바늘을 가볍게 통과시켰을 때 섬유가 걸린다면 표면에 미세한 흠집이 있을 가능성이 있습니다.

    바늘 끝이 휘었거나 눌려 납작해진 상태에서도 사용을 계속하면 타공 구멍의 한쪽을 반복해서 누르게 됩니다. 바늘이 가죽 속에서 자꾸 특정 방향으로 벗어나거나 실이 이유 없이 보풀어진다면 바늘 표면과 끝부분부터 점검해야 합니다.

    끝이 둥근 가죽공에바늘

    실 굵기에 맞는 바늘귀가 필요합니다

    가죽공예 실 굵기와 목타 간격의 관계를 먼저 정한 뒤에는 그 실이 바늘귀를 무리 없이 통과하는지 확인해야 합니다.

    바늘귀가 너무 작으면 실을 끼우기 어렵고, 실이 통과할 때마다 바늘귀의 가장자리에 마찰됩니다. 특히 실을 바늘에 고정하기 위해 실의 중간을 관통시키면 해당 부분이 두 겹 이상 겹쳐지므로 실제 바느질 상태에서는 더 두꺼워집니다.

    반대로 바늘귀가 지나치게 크면 바늘 몸통도 함께 굵어지는 경우가 많습니다. 굵은 바늘이 작은 타공 구멍을 반복해서 통과하면 구멍을 넓히고 봉제선 가장자리에 불필요한 압력을 줄 수 있습니다.

    실을 바늘귀에 끼운 뒤 고정한 부분이 바늘 몸통보다 지나치게 두껍게 솟아 있지 않은지 확인합니다. 바늘에서 실로 이어지는 부분이 부드럽게 연결되어야 타공 구멍을 통과할 때 걸림이 줄어듭니다.

    타공 구멍보다 바늘이 굵어서는 안 됩니다

    송곳 구멍이 스티치 품질을 결정하는 이유는 바늘과 실이 지나가는 통로의 크기와 방향이 스티치의 위치를 결정하기 때문입니다.

    적절한 바늘은 타공 구멍을 새로 넓히지 않으면서 손의 힘으로 비교적 자연스럽게 통과해야 합니다. 한두 군데 두꺼운 부분에서 보조 도구가 필요할 수는 있지만, 모든 구멍에서 플라이어를 사용해야 한다면 바늘과 구멍의 조합을 다시 확인해야 합니다.

    바늘이 통과할 때마다 가죽 표면이 위로 들리거나 구멍이 둥글게 확대된다면 바늘이 지나치게 굵을 가능성이 있습니다. 반대로 바늘이 너무 가늘고 유연하면 여러 겹의 가죽을 지날 때 쉽게 휘고, 뒷면의 구멍을 정확하게 찾아 나오기 어려울 수 있습니다.

    바늘의 굵기는 단독으로 결정하지 않습니다. 가죽의 전체 결합 두께, 타공 구멍의 크기와 형태, 실의 굵기 및 바늘을 잡고 밀어 넣을 때의 안정성을 함께 판단해야 합니다.

    가죽공에 바늘 굵기 비교

    두꺼운 가죽이라고 무조건 굵은 바늘을 사용하지 않습니다

    여러 겹의 가죽을 결합한 부분은 바늘이 통과해야 하는 거리가 길고 내부 마찰도 커집니다. 이때 바늘이 잘 지나가지 않는다는 이유만으로 굵은 바늘로 교체하면 타공 구멍이 더 넓어질 수 있습니다.

    먼저 앞면과 뒷면의 구멍이 같은 방향으로 연결되어 있는지 확인해야 합니다. 접착 과정에서 부품이 밀렸거나 송곳이 기울어졌다면 얇은 바늘도 자연스럽게 통과하기 어렵습니다.

    두꺼운 결합부에서는 송곳으로 기존 통로를 다시 정리한 뒤 바늘을 통과시키는 것이 바늘의 힘으로 구멍을 억지로 넓히는 것보다 안전합니다. 이때 새로운 구멍을 만드는 것이 아니라 앞면과 뒷면의 기존 구멍이 하나의 통로로 연결되도록 확인해야 합니다.

    가죽이 두꺼울수록 필요한 것은 무조건 굵은 바늘이 아니라, 쉽게 휘지 않으면서도 기존 구멍을 넓히지 않는 적절한 강성과 굵기입니다.

    바늘이 너무 굵거나 가늘 때 나타나는 문제

    바늘이 지나치게 굵으면 다음과 같은 문제가 나타날 수 있습니다.

    • 구멍을 통과할 때 강한 힘이 필요하다.
    • 타공 구멍이 원래 크기보다 넓어진다.
    • 가죽 표면이 바늘을 따라 위로 들린다.
    • 곡선이나 모서리에서 봉제선이 변형된다.
    • 실을 당긴 뒤에도 구멍이 크게 남아 보인다.
    • 장시간 작업할 때 손가락과 손목의 피로가 커진다.

    바늘이 지나치게 가늘면 다음과 같은 문제가 생길 수 있습니다.

    • 여러 겹의 가죽을 통과할 때 바늘이 쉽게 휜다.
    • 뒷면의 구멍을 찾을 때 방향을 안정적으로 유지하기 어렵다.
    • 바늘귀가 작아 굵은 실이 마찰된다.
    • 바늘을 강하게 당길 때 몸통이 변형될 수 있다.
    • 손가락으로 잡는 면적이 좁아 조작이 불안정해질 수 있다.

    바늘이 굵거나 가늘다는 판단은 제품 번호만으로 내릴 수 없습니다. 제조사마다 번호 체계와 실제 굵기가 다를 수 있으므로 바늘의 실제 상태와 실, 구멍의 조합을 시험해야 합니다.

    바늘귀 안쪽의 마감도 확인해야 합니다

    바늘귀의 바깥쪽이 매끄러워 보여도 안쪽 가장자리가 거칠면 바느질할 때마다 같은 부분의 실을 긁게 됩니다. 처음에는 문제가 없어 보여도 긴 봉제선을 진행하면 실 표면이 점차 보풀어지고 꼬임이 느슨해질 수 있습니다.

    새 바늘을 사용할 때는 짧은 실을 바늘귀에 끼우고 여러 번 앞뒤로 움직여 봅니다. 실의 특정 부분에 보풀이 생기거나 색이 벗겨진다면 바늘귀의 마감을 점검합니다.

    바늘귀 주변이 변형된 바늘이나 녹이 생긴 바늘은 계속 사용하지 않는 것이 좋습니다. 가죽 표면에 금속 자국을 남기거나 밝은 색의 실을 오염시킬 수 있기 때문입니다.

    실을 바늘에 고정한 부분은 작고 매끄러워야 합니다

    새들 스티치를 할 때는 실이 바늘귀에서 빠지지 않도록 실을 관통시켜 고정하는 방법을 많이 사용합니다. 이때 실을 여러 번 겹치거나 큰 매듭을 만들면 바늘 뒤쪽이 지나치게 두꺼워집니다.

    두꺼워진 고정 부분은 구멍을 통과할 때마다 가죽과 마찰하고 실의 꼬임을 밀어낼 수 있습니다. 밝은 가죽에서는 왁스와 실의 잔여물이 구멍 주변에 묻을 수도 있습니다.

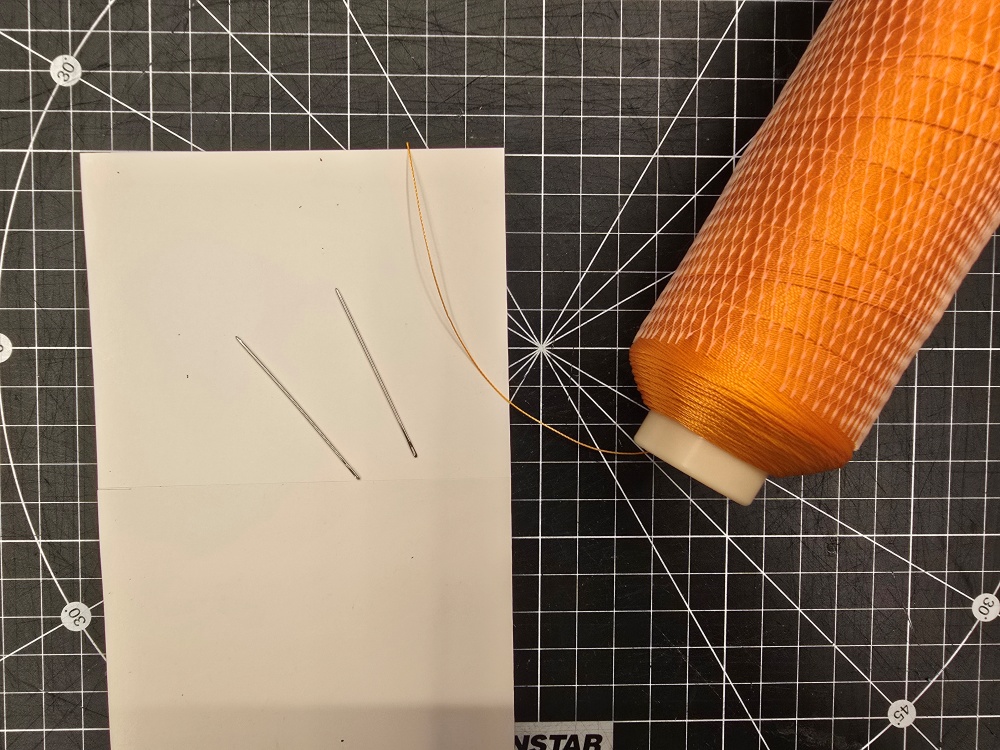
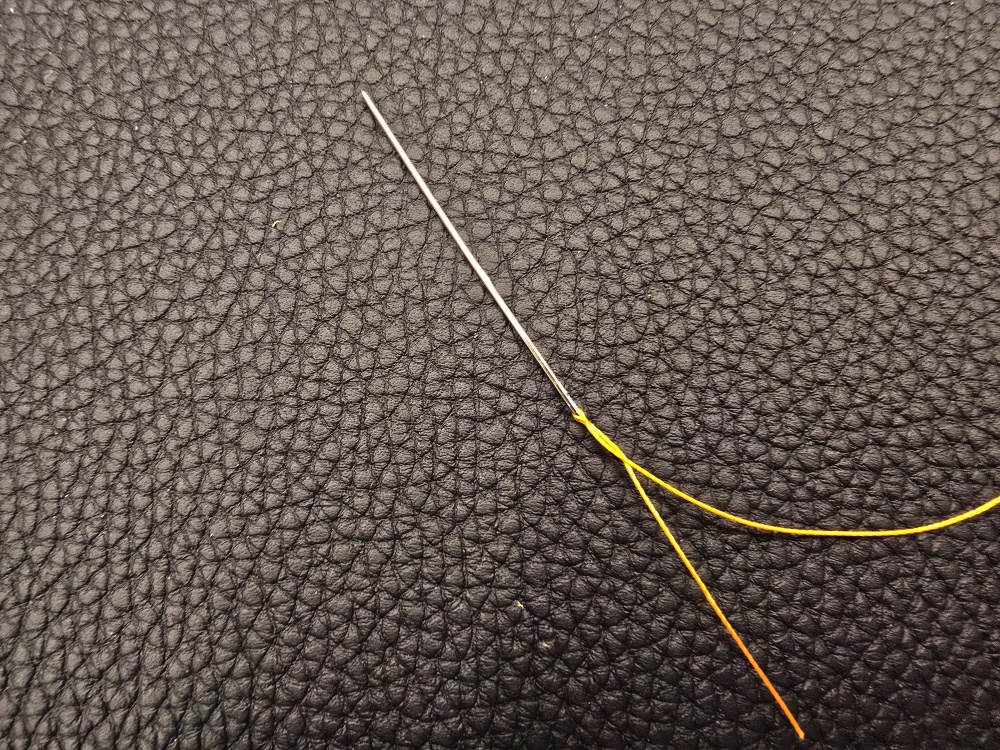
    실은 바늘에서 빠지지 않을 정도로 안정적으로 고정하되, 바늘 몸통에서 실로 이어지는 부분이 최대한 평평하게 정리되어야 합니다. 비니모 MBT처럼 꼬임이 안정된 실도 바늘에 고정한 부분이 지나치게 두꺼우면 통과 저항이 커질 수 있습니다.

    왁스를 사용할 때도 많은 양을 한 부분에 집중해서 바르지 않습니다. 필요한 만큼 얇고 균일하게 적용해야 실의 표면과 바늘귀 주변에 덩어리가 생기지 않습니다.

    비니모 MBT 실을 가죽공예 바늘에 고정한 모습

    새들 스티치에는 같은 상태의 바늘 두 개가 필요합니다

    새들 스티치는 한 개의 실 양쪽 끝에 바늘을 연결해 같은 구멍에서 교차시키는 방식입니다. 따라서 양쪽 바늘의 굵기와 길이, 끝부분의 상태가 같아야 좌우 손의 움직임과 통과 저항을 일정하게 유지할 수 있습니다.

    한쪽은 새 바늘이고 다른 쪽은 휘거나 마모된 바늘이라면 같은 힘을 사용해도 통과 방향이 달라질 수 있습니다. 바늘을 교체할 때는 가능하면 두 개를 함께 점검하고 상태 차이가 큰 경우 한 쌍으로 교체하는 것이 좋습니다.

    작업 중 바늘이 휘었을 때 무리하게 반대 방향으로 구부려 계속 사용하면 금속 피로가 누적되어 갑자기 부러질 수 있습니다. 바늘 끝이 손상되거나 몸통에 눈에 띄는 변형이 생겼다면 새 바늘로 교체합니다.

    실제 재료로 시험 바느질한 뒤 선택합니다

    바늘은 포장에 표시된 번호만 보고 최종 결정하지 않습니다. 실제 작품에 사용할 가죽과 보강재, 안감을 같은 순서와 두께로 겹친 시험 조각을 준비해야 합니다.

    다음 순서로 확인합니다.

    1. 작품에 사용할 실의 굵기와 목타 간격을 정한다.
    2. 실이 바늘귀에 무리 없이 들어가는 바늘을 선택한다.
    3. 실을 실제 바느질 상태와 같은 방법으로 바늘에 고정한다.
    4. 시험 조각에 작품과 같은 크기의 구멍을 만든다.
    5. 바늘이 구멍을 넓히지 않고 통과하는지 확인한다.
    6. 앞면과 뒷면을 각각 살펴 스티치가 안정적으로 놓이는지 확인한다.
    7. 열 땀 이상 바느질해 실의 마모와 손의 피로를 확인한다.
    8. 시험 조각을 구부려 구멍이 늘어나거나 실이 솟지 않는지 살펴본다.

    짧은 시험에서는 바늘이 잘 통과하는 것처럼 보여도 긴 봉제선에서는 손의 피로와 실의 마모가 누적될 수 있습니다. 실제 가방처럼 긴 둘레를 바느질할 때는 편하게 통과하는지뿐 아니라 같은 상태를 계속 유지할 수 있는지도 중요합니다.

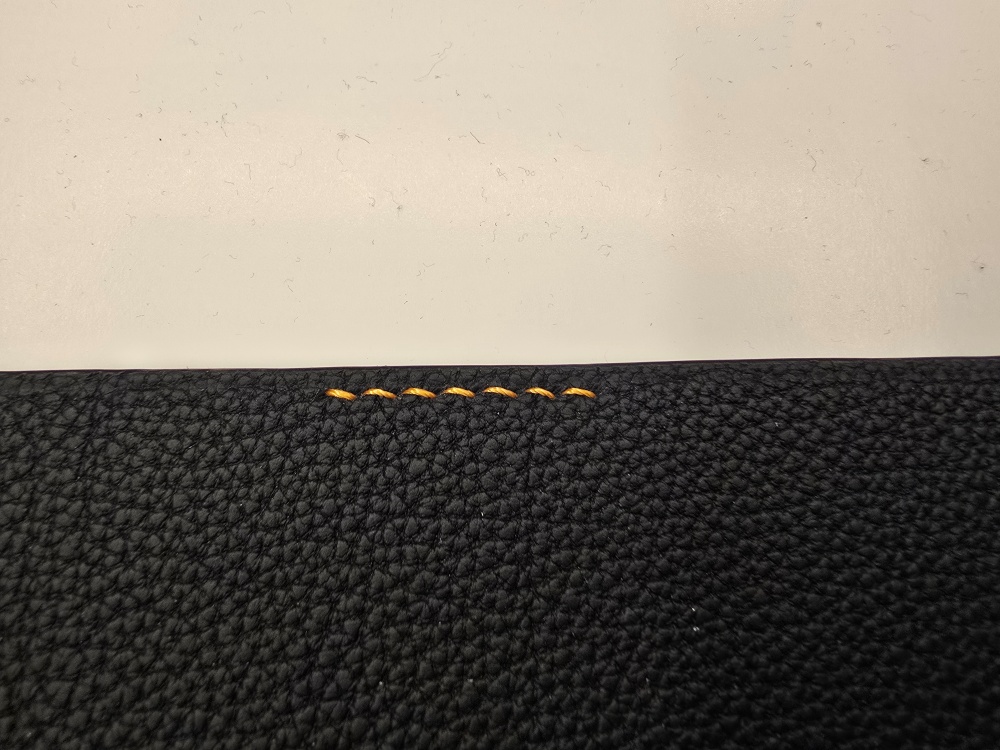
    가죽공예 바늘 선택을 위한 시험 바느질

    좋은 바늘은 실과 구멍 사이에서 드러나지 않습니다

    적절하게 선택된 바늘은 타공 구멍을 억지로 넓히지 않고, 실을 손상시키지 않으며, 앞면과 뒷면의 정해진 통로를 안정적으로 연결합니다.

    바느질할 때 지나치게 강한 힘이 필요하거나 실이 반복해서 보풀어지고 바늘이 계속 휜다면 손기술만의 문제로 판단해서는 안 됩니다. 바늘 굵기, 바늘귀, 끝부분의 형태, 실과 타공 구멍의 관계를 다시 확인해야 합니다.

    가죽공예 바늘 선택법의 핵심은 특정 번호나 브랜드를 외우는 것이 아닙니다. 실이 바늘귀에 안정적으로 고정되고, 바늘이 타공 구멍을 변형시키지 않으며, 두 바늘이 같은 저항으로 움직이는 조합을 찾는 것입니다.

    바늘은 완성품에서 보이지 않지만 모든 스티치를 통과합니다. 바늘과 실, 타공 구멍의 균형이 맞을 때 손바느질의 리듬이 안정되고 가죽 표면에는 의도한 스티치 선만 남게 됩니다.

  • 송곳(Awl)의 과학 : 왜 1mm의 구멍이 스티치 품질을 결정하는가

    가죽공예에서 가장 기본이 되는 공구, 송곳(Awl). 입문자들은 흔히 치즐이나 바늘에만 집중하지만, 스티치의 품질과 결과물의 격을 결정짓는 것은 결국 송곳의 정교함입니다.

    "예각 스튜디오에서 사용하는 메인 다이아몬드 송곳의 전체적인 라인"

    1. 송곳은 단순히 구멍을 뚫는 공구가 아닙니다

    구분상세 내용
    송곳의 본질섬유를 파괴하는 드릴과 달리, 조직을 벌려 실의 길을 만드는 도구
    품질의 핵심섬유 손상 최소화, 일정한 각도 유지를 통한 완벽한 스티치 정렬

    드릴은 가죽 섬유를 회전하며 ‘파괴’하지만, 송곳은 조직을 밀어내어 실이 지나갈 ‘길’을 만듭니다. 이 통로가 1mm만 어긋나도 바느질의 장력이 무너지고 전체적인 스티치 라인이 뒤틀리게 됩니다.

    2. 작업의 효율을 결정하는 송곳의 종류

    • Diamond Awl (마름모 송곳): 단면이 마름모꼴로, 새들 스티치 특유의 대각선 실 모양을 살릴 때 필수적입니다.
    • Round Awl (둥근 송곳): 조직 손상을 최소화해야 하는 얇은 가죽이나, 펀칭 후 마무리 작업에 적합합니다.
    • Scratch Awl (마킹용 송곳): 재단 전 정확한 마킹과 가이드라인을 새길 때 사용합니다.
    "정교하게 연마된 날 끝부분이 조직을 안전하게 벌려줍니다."

    3. Yegak의 철학: 날 관리와 각도

    20년 공예 인생에서 깨달은 것은, 무뎌진 송곳은 가죽을 ‘뚫는’ 것이 아니라 ‘찢는다’는 점입니다. 저는 작업 중 조금이라도 저항이 느껴지면 즉시 연마봉(Stropping)으로 날을 세웁니다.

    같은 힘을 주더라도 송곳의 각도가 5도만 흔들려도 뒷면의 구멍 위치는 확연히 달라집니다. 수직을 유지하는 감각, 그것이 숙련도의 차이이자 프리미엄을 만드는 디테일입니다.

    "일정한 힘과 수직 각도를 유지하며 가죽을 관통하는 과정"

    결론: 좋은 스티치는 바늘이 아니라, 정확한 송곳이 만든 길에서 시작됩니다.